Artykuł sponsorowany
Dlaczego obliczona masa miedzi różni się od wyniku ważenia dostawy
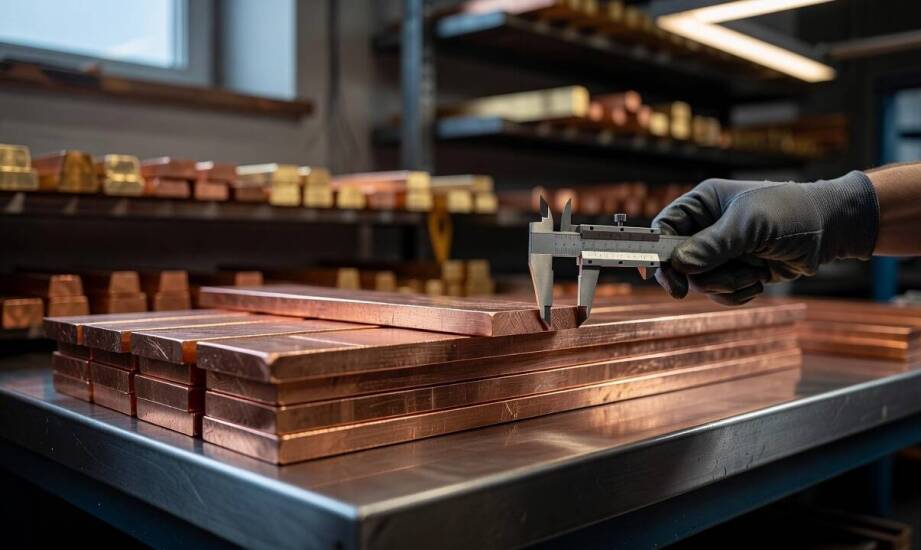
Szybkie oszacowanie zapotrzebowania na surowce ułatwia planowanie procesów zakupowych w branży obróbki elektroerozyjnej. Narzędziownie i wtryskownie często opierają wstępne wyliczenia na danych nominalnych, co pozwala z dużą sprawnością przygotować ramowy budżet wybranego projektu. Zakup materiałów eksploatacyjnych dla maszyn wymaga odpowiedniego balansowania między szybkością weryfikacji danych a dokładnością dokumentacji technicznej. Wynik teoretyczny rzadko pokrywa się jednak z rzeczywistą wagą materiału zmierzoną podczas przyjmowania dostawy na docelowy magazyn. Decyzje zaopatrzeniowe bazujące wyłącznie na algorytmach matematycznych narażają przedsiębiorstwo na nieprzewidziane rozbieżności budżetowe oraz komplikacje na etapie produkcji. Rzeczywiste parametry fizyczne wyrobów metalowych wynikają ze złożonych uwarunkowań hutniczych, których standardowe szacunki po prostu nie obejmują. Niedoszacowanie wagi mosiężnego przewodu na szpuli potrafi doprowadzić do niespodziewanego przerwania nocnej zmiany na maszynie, co bezpośrednio uderza w rentowność zlecenia.
Przeczytaj również: Jakie są podstawowe zasady tłumaczenia medycznego z języka francuskiego?
Teoretyczne założenia przeliczników a rzeczywiste tolerancje
Większość narzędzi szacunkowych opiera swoje działanie na prostym iloczynie przekroju poprzecznego, całkowitej długości oraz gęstości przypisanej do danego surowca. Algorytmy przyjmują całkowicie regularny kształt geometryczny wyrobu i nie uwzględniają naturalnych odchyleń powstających podczas procesów walcowania lub ciągnienia. Udostępniony w sieci kalkulator miedzi stanowi wygodny punkt wyjścia przy wstępnym planowaniu objętości zamawianego towaru. Masa wskazywana przez systemy online ma charakter wyłącznie poglądowy i trwale pomija specyfikę formowania plastycznego metali. Standardowe procedury produkcyjne w hutach zawsze generują minimalne odstępstwa od założonych matematycznie schematów.
Przeczytaj również: Analiza rynku nieruchomości dla deweloperów - jakie korzyści?
Każdy wyrób hutniczy podlega restrykcyjnym normom wymiarowym, które dopuszczają drobne odchylenia od wartości nominalnej w określonym przedziale. W zależności od zastosowanego standardu produkcyjnego i przeznaczenia branżowego, tolerancje dla wyrobów ciągnionych mogą wynosić kilkadziesiąt mikrometrów lub kilka setnych milimetra. Nawet minimalne przekroczenie zakładanej średnicy pręta odczuwalnie zwiększa pole jego przekroju poprzecznego, co podnosi sumaryczną masę liniową całego zwoju. Obecność zaokrąglonych krawędzi oraz wewnętrznych promieni fazowania obniża rzeczywistą objętość detalu w stosunku do regularnej bryły wzorcowej.
Przeczytaj również: Proces produkcji brykietu drzewnego: co warto wiedzieć?
Stan warstwy wierzchniej wyrobu modyfikuje ostateczną wagę przyjmowanej partii towaru. Struktura powierzchniowa po obróbce plastycznej na zimno charakteryzuje się określoną chropowatością, która punktowo dodaje lub odejmuje ułamki gramów z całkowitej objętości surowca. Powszechne zjawisko owalności przekroju wyklucza bezpośrednie zastosowanie najprostszych wzorów na pole koła przy wyliczaniu masy przewodników. Zsumowanie tych różnic na dystansie kilkudziesięciu metrów bieżących drutu wywołuje zauważalne odchyłki między wstępną specyfikacją a wskazaniem wagi przy odbiorze dostawy.
Gęstość stopów i zróżnicowanie profili dla elektrodrążarek
Właściwości fizyczne poszczególnych metali nieżelaznych wymuszają stosowanie wysoce precyzyjnych zmiennych podczas wszelkich obliczeń inżynieryjnych w narzędziowni. Czysta miedź elektrolityczna charakteryzuje się gęstością wynoszącą około 8,96 g/cm³ w standardowych warunkach temperaturowych. Popularne mosiądze wykorzystywane do wytwarzania drutów EDM wykazują wartości nieco niższe, oscylujące między 8,4 a 8,75 g/cm³, w ścisłej zależności od stężenia cynku w stopie. Zróżnicowane stopy brązu z dodatkami stopowymi charakteryzują się jeszcze szerszym zakresem ciężaru właściwego, sięgającym od 7,5 do 9,3 g/cm³. Pomyłka przy wprowadzaniu odpowiedniego gatunku materiału do formularza skutkuje rażącym zafałszowaniem wyniku końcowego.
W specjalistycznych procesach elektrodrążenia drutowego i wgłębnego profile metalowe pełnią odpowiedzialną rolę precyzyjnych elektrod obróbczych. Kształty dostępnych wyrobów bywają mocno zróżnicowane i obejmują cienkie druty, pręty pełne, rury wielokanałowe oraz specyficzne kształtki gwintowe. Podstawowe algorytmy przeliczeniowe obsługują poszczególne przekroje, opierając się wyłącznie na odgórnie wprowadzonych grubościach ścianek i zewnętrznych średnicach. Rzeczywista grubość ścianki każdej elektrody rurkowej podlega własnym, niezależnym tolerancjom, co silnie potęguje rozbieżności wagowe przy hurtowym zaopatrzeniu. Zaawansowana obróbka metali wymaga bezwzględnej zgodności tych parametrów z założeniami procesu technologicznego.
Obrót towarowy w firmie Transcorn opiera się na dostarczaniu pełnych atestów hutniczych, które precyzyjnie określają skład chemiczny i parametry geometryczne oferowanych stopów miedzi. Wydawane certyfikaty jakościowe jednoznacznie dokumentują rzeczywisty wymiar i ciężar właściwy analizowanej szarży towarowej. Opieranie procesów weryfikacji na oryginalnej dokumentacji zabezpiecza zakład produkcyjny przed błędami w trakcie programowania cykli roboczych na maszynach obróbczych. Właściwe rozpoznanie charakterystyki stopu ułatwia ustawienie odpowiedniego naciągu drutu oraz zapobiega jego zrywaniu podczas agresywnego cięcia zgrubnego.
Rola dokumentacji w finalizowaniu zakupów B2B
Stosowanie cyfrowych przeliczników ułatwia codzienną pracę zaopatrzeniowców, jednak ze swojej natury dostarcza ono jedynie danych przybliżonych. Systemy pomijają złożoną specyfikę procesów metalurgicznych, dopuszczalne odchyłki wymiarowe oraz strukturę warstwy wierzchniej. Wyroby miedziane, mosiężne i brązowe potrzebują każdorazowo indywidualnego podejścia ze względu na delikatne wahania gęstości w poszczególnych partiach produkcyjnych.
Ostateczna weryfikacja i wprowadzanie surowca na stan magazynowy wymaga skrupulatnego sprawdzania certyfikatów materiałowych wystawianych bezpośrednio przez zakład hutniczy. Samodzielne zmierzenie fizycznej masy drutów, prętów czy elektrod rurkowych zawsze wykaże niewielkie odchylenia względem czysto matematycznego modelu z sieci. Zrozumienie mechanizmów powstawania tych fizycznych różnic ułatwia inżynierom dokładne sterowanie kosztami materiałowymi podczas zaawansowanej obróbki EDM. Każdy zakład obróbczy powinien dbać o pełną weryfikację deklaracji z rzeczywistością, co ułatwia utrzymanie niezachwianej płynności w produkcji seryjnej.
Kategorie artykułów
Polecane artykuły

Winietki i plany stołów: poradnik dla przyszłych małżonków

Wyroby z metalu na zamówienie – jak zapewnić ich trwałość i estetykę?

Kiedy badania diagnostyczne wykonać prywatnie, a kiedy na NFZ?
